Správy

Aké kontroly kvality používa Tuoyuan Metal na obrábanie kovov?

2026-09-18 0 Nechajte mi správu

Opracovaná súčiastka buď pasuje na zostavu, alebo nie, a neexistuje žiadna stredná poloha. Pri presnom obrábaní sa tento verdikt dosiahne dlho pred dokončením poslednej operácie. Rozhoduje sa, kedy sa prečíta výkres, kedy príde materiál, kedy zo stroja vyjde prvý výrobok a kedy operátor vykoná meranie v strednej dávke.


Prečo kvalita obrábania nemôže byť ponechaná na konečnú kontrolu

V čase, keď dávka komponentov dosiahne konečnú kontrolu, drahé rozhodnutia už boli urobené. Materiál bol spotrebovaný, strojové hodiny strávené a v mnohých prípadoch bola aplikovaná dokončovacia operácia. Ak je priemer v tomto bode nesprávny, dávka je šrot s extra manipuláciou. Kontrola, ktorá v skutočnosti chráni kupujúceho, sa nachádza skôr v procese: pri kontrole výkresu, pri prvom výrobku a pri stroji počas behu výroby. Všetko po tom je skôr potvrdením ako opravou.


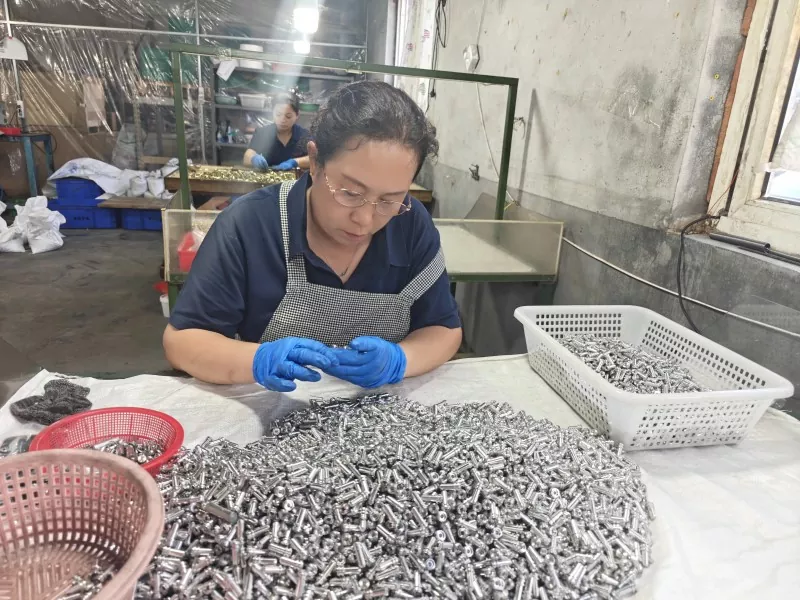
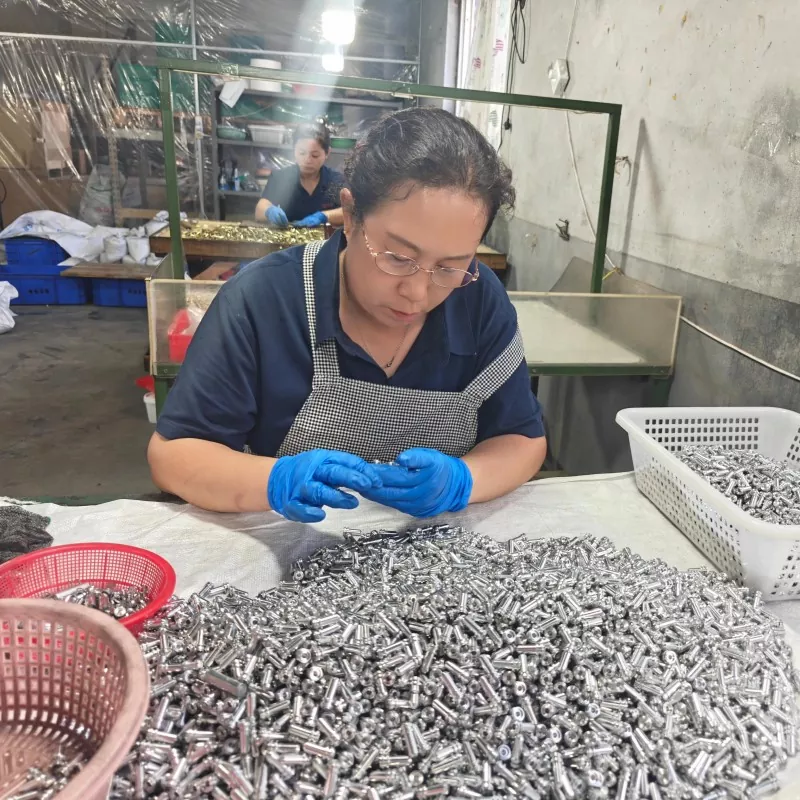
Inspection


Kontrolný reťazec, ktorý používame pri každom projekte

1. Nákres a preskúmanie požiadaviek

Pred nastavením stroja sa výkres prečíta oproti trase procesu. Skontrolujeme, ktoré rozmery sú funkčné, ktoré povrchy sú prispôsobené, kde sedia vzťažné body a či je tolerančný stĺpec dosiahnuteľný s priradeným zariadením. Ak sa prvok nedá zmerať tak, ako je nakreslený, alebo ak je bez poznámky uvedená tolerancia prísnejšia, než dokáže proces udržať, pred rezaním kovu to oznámime kupujúcemu. Táto fáza je bezplatná; rovnaký rozhovor po výrobe nie je.

2. Overenie vstupného materiálu

Tyčinky sú dodávané s certifikátom materiálu a certifikát je porovnaný s nákupnou špecifikáciou na stupeň, tvrdosť a stav. Hliník 6061 a 7075, mosadz C360 a C260, nehrdzavejúca 303, 304 a 316L a titán sú druhy, ktoré vidíme najčastejšie. Ak je aplikácia spojená s bezpečnosťou, potvrdíme tvrdosť na vzorke a uchováme referenciu šarže, aby bolo možné vysledovať hotový diel späť k teplu alebo šarži, z ktorej pochádza.

3. Kontrola prvého článku

Prvý článok je najdôležitejším meraním v celom poradí. Kontroluje sa v porovnaní s celým výkresom, nielen s kritickými rozmermi, a uvádza sa so skutočnými nameranými hodnotami, a nie so známkou vyhovenia alebo zlyhania. Kupujúci zvyčajne schvaľujú výrobu na základe tejto správy. Prvý článok uchovávame, kým nedostaneme písomný súhlas, keď o to kupujúci požiada, aby bola zodpovednosť za špecifikáciu jasná na oboch stranách.

4. Priebežné kontroly

Počas chodu sa rozmery merajú s definovanou frekvenciou a nie podľa uváženia operátora. Zapnutésústružené diely, čo zvyčajne znamená vlastnosti priemeru a dĺžky pri každej výmene nástroja a v intervaloch medzi nimi; na frézovaných častiach, polohové a hĺbkové prvky, ktoré nesú lícovanie. Akýkoľvek posun mimo kontrolného pásma zastaví chod a spustí úpravu skôr, ako sa uvoľní viac materiálu.

5. Záverečná kontrola a dokumentácia

Konečná kontrola sa vykonáva podľa výkresu a schváleného prvého článku. Medzi prístroje v našej oblasti kontroly patrí súradnicový merací stroj, nástrojový mikroskop, viackĺbové meracie rameno, výškomery, číselníkové úchylkomery, granitová povrchová doska a drsnosmer. Presnosť rozmerov na našej práci sa bežne udržiava na plus alebo mínus 0,01 mm a 0,005 mm, kde si to výkres vyžaduje, s drsnosťou povrchu v rozsahu Ra 0,4 až 3,2 mikrometrov v závislosti od funkcie povrchu.

6. Overenie pred odoslaním

Pred zabalením zásielky sa skontroluje množstvo, povrchová úprava, stav závitu a označenie oproti objednávke a zabalený tovar sa odfotografuje. V prípade medzinárodných objednávok na tom záleží viac ako v prípade domácich objednávok, pretože chýbajúci detail objavený na mieste určenia stojí celý spiatočný úsek a nie krátka cesta medzi dvoma budovami.


Súvisiace správy
Nechajte mi správu
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies.Zásady ochrany osobných údajov
OdmietnuťPrijať